

Konveyor yang mengirimkan unit baru setiap 40 detik tidak dapat mendukung stasiun yang pekerjaannya memerlukan waktu 70 detik. Antrean bertambah, operator mulai terburu-buru, dan tingkat kerusakan mengikuti shift. Ketidakcocokan tersebut, bukan merek konveyornya, adalah hal yang paling sering menyebabkan jalur perakitan terlihat baik-baik saja di atas kertas. Cara yang berguna untuk memikirkan jalur perakitan konveyor adalah sebagai metronom jalur produksi: jalur ini menentukan kecepatan setiap stasiun bekerja, menyerap perbedaan waktu antar stasiun, dan menyajikan setiap produk pada ketinggian dan orientasi yang dapat dibangun oleh orang-orang. Tentukan ketiga pekerjaan tersebut dengan benar dan sebagian besar jenis konveyor akan berjalan dengan baik. Lakukan kesalahan dan penambahan panjang garis tidak akan menghemat jadwal.
Apa yang Sebenarnya Dikendalikan oleh Jalur Perakitan Konveyor
Angka pertama yang harus ditetapkan adalah takt time (waktu takt): seberapa sering unit yang telah selesai harus meninggalkan lini produksi untuk memenuhi permintaan. Jika suatu shift harus menghasilkan 480 unit dalam delapan jam, maka jalur tersebut berhutang satu unit setiap menit. Dengan jarak palet 1,5 meter, kecepatan pengangkutan rata-rata konveyor mencapai 1,5 m/menit, angka yang dapat dipertahankan oleh sistem bertenaga dalam toleransi yang ketat menggunakan penggerak frekuensi variabel. Setiap stasiun di hulu dan hilir kemudian mengatur staf, peralatan, dan mengatur waktunya sendiri sesuai dengan ritme tersebut.
Pekerjaan kedua adalah buffering. Tidak ada dua stasiun yang membutuhkan waktu yang persis sama, sehingga jalur yang direncanakan dengan baik akan membangun zona akumulasi pendek di antara stasiun-stasiun tersebut, sehingga stasiun yang lambat dapat bekerja sementara konveyor menahan potongan-potongan yang sudah jadi di belakangnya alih-alih mendorongnya ke siku operator.
Yang ketiga adalah ergonomi. Ketinggian kerja, sudut perlengkapan, dan apakah suatu bagian dapat dihentikan, diputar atau dibalik di stasiun menentukan kelelahan selama shift delapan jam. Ketiga fungsi ini — mondar-mandir, buffering, presentasi — menjadi alasan mengapa jalur perakitan yang bergerak hampir tidak berubah secara prinsip sejak sasis Model T melewati 45 stasiun dalam waktu sekitar 93 menit; hanya keakuratan tempo yang meningkat. Untuk penjelasan lebih lengkap mengenai imbalannya, lihat ikhtisar manfaat sistem konveyor jalur perakitan ini.
Mencocokkan Jenis Konveyor dengan Pekerjaan
Sebagian besar konveyor perakitan dibuat dari modul standar dengan tambahan fitur khusus, sehingga keputusan sebenarnya adalah rangkaian konveyor mana yang sesuai dengan produk. Konveyor sabuk adalah standar untuk bagian-bagian kecil dan permukaan halus: beban bertumpu pada permukaan kontinu, rangka dapat dibuat low-profile, kecepatan mudah untuk dipangkas, dan kebisingan tetap rendah. Kelemahannya adalah akumulasi — sabuk standar terus bergerak, sehingga komponen akan menumpuk kecuali Anda menambahkan penahan atau sensor.
Konveyor rol cocok untuk apa pun yang memiliki dasar rata dan kokoh: tas jinjing, baki, palet, dan wadah mesin. Versi gravitasi membuat stasiun pengambilan manual tetap murah dan senyap; versi akumulasi bertenaga membagi jalur menjadi zona-zona yang berjalan, berhenti, atau bertahan secara independen, yang merupakan cara sebagian besar jalur perakitan berbasis palet bernafas. Pengorbanannya adalah kontak: jarak roller harus sesuai dengan beban, umumnya dengan setidaknya tiga hingga empat roller di bawah item terpendek setiap saat.
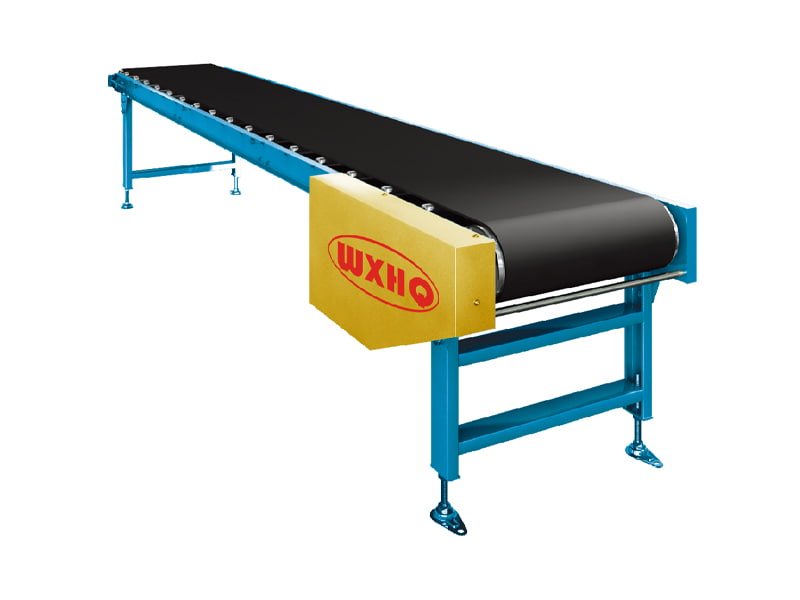 Konveyor Sabuk Standar untuk Beban Ringan Konveyor sabuk standar memindahkan barang dengan berat di bawah 100KG atau bahan bubuk dan butiran dengan lancar dan senyap, dengan opsi sabuk seperti PVC, PU, dan PTFE. Setelah konveyor rol menangani beban dengan dasar datar, sabuk tidak dapat menutupi benda yang lebih ringan dan tidak beraturan yang tidak dapat ditutupi oleh roller. Lihat Produk →
| Tipe konveyor | Paling cocok untuk | Bagaimana kecepatan kerjanya | Batasan utama |
|---|---|---|---|
| Sabuk | Bagian-bagian kecil, bagian bawah lembut atau halus | Kecepatan sabuk kontinu atau terindeks | Tidak ada akumulasi bawaan |
| Mengumpulkan rol | Palet dan tas jinjing dengan alas rata yang kokoh | Zona berjalan, berhenti, atau bertahan secara mandiri | Kontak dan roller pitch penting |
| Roller atau roda gravitasi | Stasiun pengambilan manual, gerakan pendek | Kecepatan operator, tanpa berkendara | Kecepatan diatur hanya berdasarkan kemiringan dan jarak |
| Rantai slat-atas | Produk berat atau tidak beraturan pada perlengkapan | Perlengkapan berjalan bersama rantai | Perlengkapan menambah biaya perkakas |
| Rantai kecepatan ganda | Palet gratis dengan stasiun stop-and-go | Palet bergerak lebih cepat dari rantai dan berhenti tanpa menghentikan jalur | Perangkat keras palet dan penghenti diperlukan |
Konveyor Rantai: Perlengkapan, Palet, dan Logika Stop-and-Go
Dua kelompok rantai mendominasi pekerjaan perakitan di mana belt dan roller kehabisan jawaban.
Rantai slat-top untuk produk yang dibuat dengan perlengkapan
Mesin, girboks, pompa, dan rumah bermuatan berat, berminyak, dan jarang memiliki alas yang rata. Rantai slat-top memberi mereka platform baja atau plastik yang berkesinambungan, dan perlengkapan dipasang langsung ke rantai, sehingga produk bergerak, berhenti, dan berpindah tanpa pernah diangkat. Hasilnya adalah permukaan kerja yang stabil pada ketinggian tetap, itulah sebabnya konveyor slat umum digunakan pada perakitan akhir peralatan, sepeda motor, dan mesin kecil.
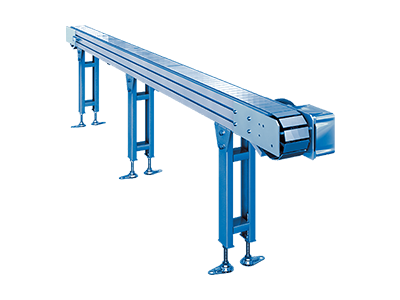 Konveyor Rantai Atas Slat untuk Perakitan Berat Konveyor rantai slat menyediakan platform baja atau plastik kontinu tempat perlengkapan dipasang langsung ke rantai, menjaga produk berat, berminyak, dan tidak rata tetap stabil pada ketinggian kerja tetap. Hal ini membuatnya cocok untuk perakitan akhir peralatan dan mesin. Lihat Produk →
Rantai kecepatan ganda untuk palet gratis
Konveyor rantai berkecepatan ganda membawa palet benda kerja pada roller yang berputar beberapa kali lebih cepat dibandingkan rantai di bawahnya, sehingga dorongan ringan dari operator akan menggeser palet ke posisi kerja yang nyaman. Pada stopper, palet berhenti sementara rantai terus berjalan di bawahnya, yang berarti setiap stasiun dapat berhenti, menahan, dan melepaskan secara mandiri tanpa menghentikan jalur. Kemandirian stop-and-go inilah yang dibutuhkan oleh perakitan akhir perangkat elektronik dan peralatan, dan hal ini berpasangan secara alami dengan lift, meja putar, dan penggabungan antar jalur paralel.
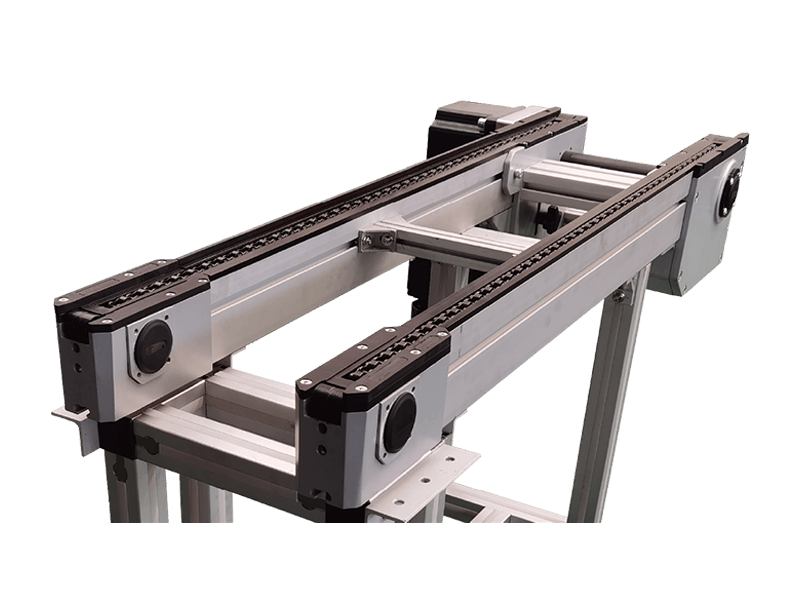 Konveyor Rantai Kecepatan Ganda Konveyor rantai berkecepatan ganda membawa palet benda kerja pada roller yang berjalan beberapa kali lebih cepat dibandingkan rantai, sehingga operator dapat meluncurkan palet dengan mudah. Setiap stasiun dapat berhenti, menahan, dan melepaskan secara mandiri, yang sesuai dengan jalur perakitan elektronik dan peralatan. Lihat Produk →
Detail Spesifikasi yang Menentukan Performa Hari Kedua
Setelah jenisnya dipilih, lima detail memisahkan garis yang berjalan dari garis yang memerlukan perhatian terus-menerus:
- Takt waktu dan jarak palet, sehingga kecepatan pengangkutan dan panjang penyangga dihitung, bukan ditebak.
- Data produk, termasuk berat, dimensi, geometri bagian bawah, dan suhu, karena tas lunak, cetakan bulat, dan tas jinjing kaku memerlukan permukaan kontak yang berbeda.
- Daftar stasiun, mencatat pengoperasian mana yang mengharuskan produk dihentikan, diputar, diangkat, atau dibalik.
- Titik akumulasi dan kedalaman penyangga antar stasiun, diukur berdasarkan variasi waktu stasiun yang diukur, bukan rata-rata.
- Lingkungan dan sertifikasi: area pencucian memerlukan roller baja tahan karat, jalur elektronik memerlukan permukaan yang aman terhadap ESD, dan area cat atau pelarut memerlukan peralatan bersertifikat tahan ledakan.
Dua di antaranya patut mendapat perhatian ekstra. Pengaturan kecepatan bukan sekedar angka teratas; penggerak harus mempertahankan kecepatan secara stabil seiring perubahan beban, karena konveyor roller yang mengembara atau bergetar selama penyesuaian kecepatan juga akan mengembara di stasiun. Dan di area mana pun yang terdapat uap yang mudah terbakar – terutama toko cat – tentukan konveyor bersertifikat tahan ledakan. Peralatan seperti roller conveyor bersertifikasi EETI tersedia khusus untuk zona-zona ini, dan menerima unit yang tidak bersertifikat akan menimbulkan risiko kepatuhan dibandingkan penghematan.
Dimana Pembeli Tertangkap
Kesalahan yang berulang adalah hal yang tidak menarik. Pembeli menentukan panjang dan lebar serta melupakan geometri bagian bawah, kemudian menemukan bahwa baki yang dibentuk vakum tidak akan dapat menahan roller. Mereka merencanakan jalur lurus secara detail dan menganggap belokan, tanjakan, dan penggabungan sebagai hal yang tidak penting, meskipun perpindahan menyebabkan lebih banyak kemacetan per meter dibandingkan jalur lurus mana pun. Mereka melewatkan pertanyaan antarmuka palet — siapa yang mendesain palet dan toleransi apa yang dimiliki permukaan lokasi tersebut — dan membayarnya ketika perlengkapan dari satu pemasok dan peralatan stasiun dari pemasok lain tidak sesuai. Mereka juga lupa akan suku cadang: roller, rantai, dan unit penggerak sudah aus, sehingga pemasok yang dapat mengirimkan suku cadang pengganti ke wilayah Anda bernilai lebih dari harga yang sedikit lebih rendah.
Ditentukan dalam urutan tersebut — langkah pertama, produk kedua, penyanggaan, dan lingkungan ketiga — jalur perakitan konveyor menjadi peralatan produksi yang dapat diprediksi dan bukan sebuah pertaruhan. Jika Anda merencanakan suatu jalur, kirimkan daftar stasiun, gambar produk, dan target waktu takt ke pabrikan dan mintalah pemilihan dan tata letak konveyor secara tertulis. Anda dapat meninjau pabrik, sertifikasi, dan rangkaian produk lengkap di Tentang Mesin Logistik Wuxi Huiqian halaman sebelum meminta penawaran.


